


1. Фон
Волоконний лазер — це лазер, який використовує скляне волокно, леговане рідкісноземельними елементами, як середовище підсилення, яке має співвідношення площі поверхні/об’єму більш ніж у 1000 разів більше, ніж у традиційного твердоблокового лазера, з хорошими характеристиками розсіювання тепла. Для ста Вт волоконного лазера природне розсіювання тепла може відповідати вимогам розсіювання тепла. Однак із швидким розвитком волоконних лазерів їхня вихідна потужність зростає з кожним роком, навіть досягаючи кіловатного масштабу, через низку причин, таких як квантові втрати, волокно буде створювати серйозні теплові ефекти. Термічна дифузія матеріалу матриці викликає зміни напруги та показника заломлення, низький показник заломлення шару полімеризації схильний до термічного пошкодження, що може серйозно призвести до теплового вибуху волокна; з безперервним накопиченням тепла температура легованого ядра зростатиме, кількість частинок на субенергетичному рівні лазера збільшується, що призводить до збільшення порогової потужності та ефективності нахилу лазера зменшується, тоді як зниження квантової ефективності спричинить зміни довжини хвилі виходу . З метою подальшого підвищення вихідної потужності лазера волоконний лазер витримуватиме ін’єкцію світла високої потужності та щільність енергії вихідного світла сигналу, тому вирішення його теплових ефектів є серйозною проблемою, яка стоїть перед системою волоконного лазера високої потужності.
2. Джерело теплових ефектів у волоконному лазері
2.1 Ефект квантових втрат
Ефект квантових втрат є основним джерелом тепла в області серцевини волокна також є джерелом внутрішнього тепла. Через притаманну різницю між довжиною хвилі накачування та довжиною хвилі сигналу всі системи волоконного лазера супроводжуються певним відсотком квантових втрат. Взявши для прикладу вихідну хвилю лазера 1080 нм, частка квантових втрат на довжині хвилі накачування 915 нм становить приблизно 15,3 відсотка.
2.2 Багаторазові втрати
Волокнисті покриття вище критичної температури 80 градусів призведуть до денатурації матеріалу або поверхневого натирання та інших явищ. Під час роботи високопотужного безперервного волоконного лазера волоконне покриття, ймовірно, перевищить ліміт допустимих теплових навантажень, що призведе до витоку світла на оболонку та, зрештою, може спричинити загальне вигоряння лазера.
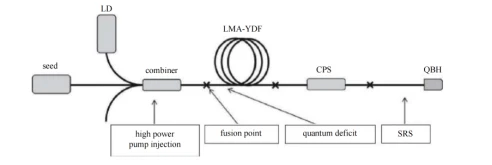
Точка злиття волокна має більш серйозний тепловий ефект, головним чином з двох аспектів: 1) поглинання світла волокнистим матеріалом і матеріалом повторного покриття вироблятиме тепло, у короткому діапазоні довжини, майже повністю прозорий шар повторного покриття на поглинання світла дуже мало, але на його поверхні утворюватимуться мікропорожнини, повітря є поганим провідником тепла, наявність пустот збільшує тепловий опір, тому легко виробляти термічне осадження в точці плавлення. Тому точка плавлення схильний до термічного осадження, що призводить до значно вищих температур; 2) параметри злиття невідповідні або структурні параметри двох ділянок оптичного волокна не збігаються, що призведе до втрати злиття, наявність термічного опору призводить до підвищення температури в точці злиття. Підвищення температури викликає термічне пошкодження оптичного волокна, і в той же час має більший вплив на числову апертуру оптичного волокна, а зміна числової апертури істотно впливає на світловедення.
2.3 Спонтанний радіаційний ефект
У структурі MOPA, коли світловий сигнал слабкий, велика кількість інжекції світла накачки може призвести до збільшення ймовірності спонтанного випромінювання волокна (ASE). Велика кількість світла випадкового спонтанного випромінювання просочується від серцевини до скляної оболонки, а також до волоконного покриття, перегрівається та спалює органічне покриття. Крім того, генерація ASE також збільшує квантові втрати, що призводить до збільшення нагрівання в серцевині області волокна.
2.4 Ефект вимушеного комбінаційного розсіювання
З появою надпотужних волоконних лазерів щільність потужності лазера в області ядра поступово зростає, а ефект вимушеного комбінаційного розсіювання (SRS) поступово стає головним обмежуючим фактором для підвищення потужності. Під час роботи з високою потужністю, коли оптична потужність лазерного сигналу досягає порогового значення SRS, сигнальний лазер збуджує та накачує комбінаційне світло з нижчою частотою, що призводить до процесу посилення комбінаційного світла. У той же час, разом із квантовими втратами, SRS посилить проблему нагрівання в серцевині волокна.
3. Розчин теплового ефекту
Термічний ефект волоконного лазера має незначний вплив на волокно та вихідні характеристики, тому дуже важливо зменшити негативний вплив теплового ефекту. Придушення теплового ефекту в основному зосереджується на таких трьох аспектах:
1) Розумний вибір параметрів волокна відповідно до моделі теорії температури волокна;
2) Розумний вибір конструкції насоса та режиму насоса сприяє реалізації рівномірного розподілу температури та зменшенню теплового ефекту;
3) Вибір ефективної схеми зовнішнього тепловідведення може значно зменшити негативний вплив теплових ефектів.
3.1 Оптимізація параметрів волокна
Основними факторами, що впливають на розподіл температури оптичного волокна, є теплопровідність серцевини, внутрішньої та зовнішньої оболонки, радіальний розмір, коефіцієнт поглинання та довжина оптичного волокна. Розумний вибір параметрів волокна може ефективно контролювати розподіл тепла волокна, щоб забезпечити нормальну та стабільну роботу волокна.
Більший розмір сердечника може знизити температуру всередині, але занадто великий вплине на якість променя. Шар покриття як зовнішнє середовище теплопровідності волокна, його товщина має великий вплив на робочу температуру волокна. Теоретично різниця температур між внутрішньою та зовнішньою поверхнями шару покриття та товщиною позитивно корелюють, чим тонший шар покриття, тим менший опір теплопровідності, тим менша різниця температур між внутрішньою та зовнішньою поверхнею всієї поверхні. шару покриття, тим більшу потужність може витримати система. Однак, через вплив конвективного теплообміну на поверхню оптичного волокна, шар покриття відіграє роль захисту оптичного волокна, і тому необхідно розумно вибрати товщину шару покриття.
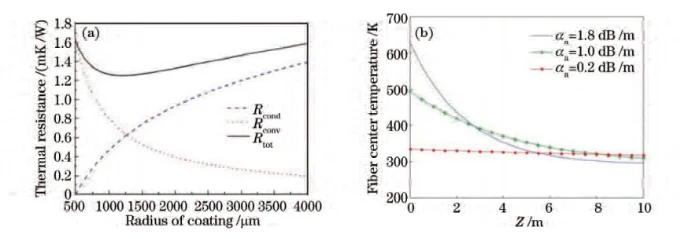
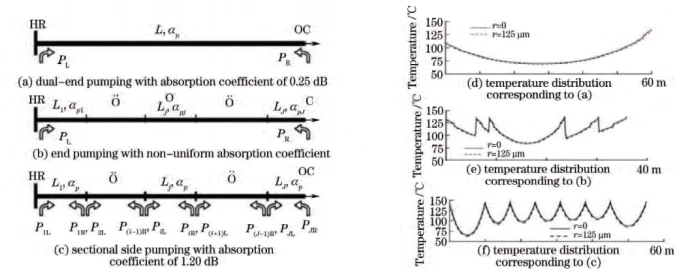
Коли волокно охолоджується на повітрі, співвідношення між опором теплопровідності Rcond, опором теплової конвекції Rconv і загальним тепловим опором Rtot і товщиною шару покриття показано на малюнку 2(a). Товщина шару покриття позитивно корелює з Rcond і негативно корелює з Rconv, тому необхідно розумно вибрати товщину шару покриття, щоб забезпечити низький загальний термічний опір. Зв’язок між довжиною волокна, коефіцієнтом поглинання та температурою показаний на рис. 2(b). За рахунок зменшення коефіцієнта поглинання волокна можна ефективно зменшити поглинання потужності накачування, зменшення поглинання потужності накачування означає зменшення теплового осадження, яке знижує температуру волокна, але для досягнення такого ж виходу необхідно збільшити довжину волокна, Wang et al. вивчено загальну потужність накачування 1000 Вт, потужність накачування з двох сторін 500 Вт, використання 0,25 dpi використовується для досягнення того самого результату. Wang та ін. показали, що загальна потужність накачування становила 1000 Вт, а потужність накачування на двох кінцях становила 500 Вт. Вихідна потужність становила 630 Вт для волокна довжиною 60 м з коефіцієнтом поглинання 0,25 дБ і 725 Вт для волокна довжиною 20 м 1,0 дБ, але максимальна температура останнього волокна була вищою, ніж у попереднього, приблизно на 200 градусів. Максимальна температура останнього волокна була вищою, ніж у першого. Оскільки накачувальний кінець потужності накачування є найсильнішим, хоча зменшення коефіцієнта поглинання волокна може ефективно зменшити поглинання потужності накачування, але за умови врахування ефективності поглинання накачування лазер, якщо він повністю низький - леговані волокна з низьким поглинанням, необхідність збільшення довжини волокна, що, у свою чергу, призводить до появи інших проблем, таких як нелінійний ефект, а також зниження вихідної ефективності тощо.
3.2 Вибір способу відкачування
Розподіл показано на рис. 3. На малюнку 3 (e) показано нерівномірний коефіцієнт середніх ділянок коефіцієнта поглинання волокна вищим, ніж з обох сторін, щоб гарантувати, що розподіл температури в основному рівномірний, вихідна потужність становить те саме, що на малюнку 3 (d), коли потрібне волокно вкорочене більш ніж на 20 м; На рисунку 3 (f) буде подано потужність у сім сегментів, розподіл температури більш рівномірний, і температуру можна контролювати в дуже ідеальному діапазоні. Спосіб накачування має велике значення для волоконних лазерів. У 2011 році Єнський університет побудував волоконно-волоконний лазер з бічним накачуванням у кіловатному масштабі, використовуючи волокно з розподіленим бічним накачуванням, у 2014 році SPI запустив волоконно-лазерні продукти з бічним накачуванням у кіловатному масштабі, у 2015 році Китай повідомив, що Національний університет оборонних технологій і Двадцять третій науково-дослідний інститут з China Electronics Technology Group спільно розробили волокно накачування оболонки з розподіленим боковим зв’язком і побудували волоконний лазер із розподіленим бічним зв’язком із волокном накачування оболонки. облицювальне накачування волокна, і побудували повністю локалізований волоконний лазер, досягаючи потужності в кіловатному масштабі. Використання багатосегментної нерівномірної накачування або структури розподіленої бічної накачування може забезпечити рівномірність температури волокна, зменшити вплив теплових ефектів і ефективно скоротити довжину волокна. Однак ключем до цієї технології є витягування волокна з розподіленим бічним накачуванням, зменшення втрат на з’єднання кожної секції волокна та підвищення ефективності. З проривом і розвитком ключових технологій, таких як дизайн волокна, витягування та зварювання, у розробці високопотужних волоконних лазерів буде застосовано більше методів накачування, які можна поєднувати з ефективною зовнішньою технологією розсіювання тепла для ефективного запобігання виробленню теплових ефектів у волокні та досягнення стабільної потужності лазерів більшої потужності.
3.3 Конструкція розсіювання тепла
Теплопровідність, теплова конвекція та теплове випромінювання є трьома основними способами передачі тепла, оскільки коефіцієнт теплового випромінювання малий, його впливом можна взагалі знехтувати, провідність і конвекція є домінуючими методами розсіювання тепла. Для волоконного лазера меншої потужності зазвичай розглядають лише природне конвекційне розсіювання тепла волокна, теплове випромінювання має менший вплив, можна вважати відповідним.
Конвекційний теплообмін в основному включає природну конвекцію теплообміну та примусову конвекцію теплообміну. Визначальним фактором конвективної тепловіддачі є величина коефіцієнта конвективної тепловіддачі. Коефіцієнт конвективної теплопередачі h пов’язаний із властивостями рідини, швидкістю потоку та площею конвекції. Як показано в таблиці 1, за тих же умов коефіцієнт теплопередачі примусової конвекції вищий, ніж коефіцієнт теплопередачі природної конвекції, коефіцієнт теплопередачі водної конвекції в декілька разів перевищує коефіцієнт теплопередачі конвекційного повітря. Чим більше коефіцієнт конвективної теплопередачі, тим краще тепловіддача волокна. Природне розсіювання тепла повітряної конвекції зазвичай використовується у волоконному лазері меншої потужності.
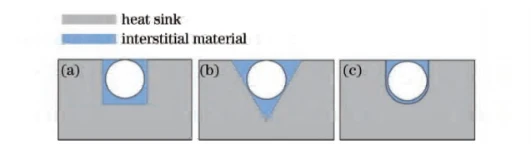
Коли волоконний лазер видає сотні ват або кіловат потужності, важко задовольнити вимоги до розсіювання тепла за допомогою чистого конвекційного охолодження, і необхідно вибрати певний метод теплопровідності, щоб передавати тепло від волокна до певного радіатора. , а потім здійснювати ефективну теплопровідність або конвекційну дифузію через радіатор. Форма контакту або обробна поверхня оптичного волокна та радіатора не підходить ідеально, як показано на малюнку 4, і на межі контактів є порожнечі, які перешкоджають теплопровідності. Основним фактором, що впливає на теплопровідність між оптичним волокном і радіатором, є тепловий опір, який є мірою рівня теплопровідності між теплообмінними поверхнями.
Теоретичну модель теплового опору між оптичним волокном і радіатором можна спростити так:
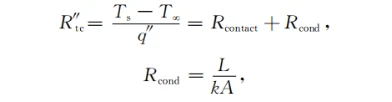
Де Ts — температура поверхні волокна, T∞ — температура радіатора, q″ — тепловий потік (Вт/м2), який є відношенням теплового навантаження q′ (Вт/м) до периметра, Rcontact Rcond – термічний опір шару зазору, L – товщина шару зазору, k – теплопровідність матеріалу наповнювача в зазорі, A – площа поверхні теплового потоку, що проходить через . Взявши наведену вище модель, можна побачити, що забезпечення меншого теплового опору може знизити температуру оптичного волокна. Оскільки повітря на двох контактних поверхнях має дуже низьку теплопровідність (kair=0.026 Вт/мК), термічний опір можна ефективно зменшити, наповнивши матеріал термоінтерфейсу (TIM) високою теплопровідністю, при цьому товщина зазорового шару L є якомога меншою.
Окрім зменшення товщини зазору та збільшення теплопровідності, температуру поверхні волокна можна зменшити, керуючи формою радіатора. Звичайні прямокутні, V-подібні та U-подібні виїмки тепловідвідних структур показані на рис. 5. Термічний опір трьох різних структур канавок було оцінено для точки плавлення волокна з повторним покриттям, і з іншими параметрами узгоджено U-подібну форму. канавка з найкоротшим периметром має найменший термічний опір і кращий ефект охолодження, тоді як V-подібна канавка з найдовшим периметром має найбільший термічний опір і гірший ефект охолодження, і різниця неочевидна в практичних застосуваннях, і U-тип і структури V-типу використовуються частіше, і ефект розсіювання тепла, очевидно, перевершує ефект чисто плоских радіаторів.
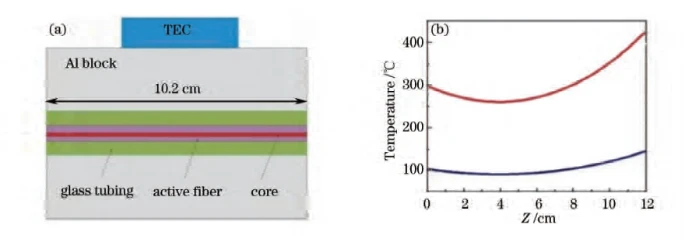
Коли волоконний лазер працює на низькій потужності, він може охолоджуватися повітрям за допомогою модуля охолодження напівпровідників (TEC) і радіатора, а коли волоконний лазер працює на вищій потужності, він може охолоджуватися водою, щоб забезпечити стабільну роботу. температура.Li та ін. застосовував TEC до зовнішнього охолодження EYDFL і використовував двосторонню насосну структуру для застосування TEC до периферійного алюмінієвого радіатора для першого волокна 10,2 см під час роботи з високою потужністю, і U-подібний паз показаний на рис. 12(a). U-подібна канавка показана на рис. 12(a). Синя крива на рис. 6(b) вказує на розподіл температури волокна в контакті з радіатором, а червона крива – теоретичний розподіл температури волокна, а використання ТЕС і радіатора ефективно знижує температуру волокно.
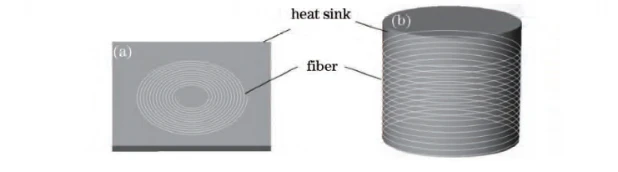
Для високопотужного волоконного лазера велика кількість досліджень застосувала цілеспрямовану обробку розсіювання тепла для отримання високої вихідної потужності вище рівня кіловат без нелінійного ефекту та явища термічного пошкодження, а хороша технологія керування температурою забезпечує стабільну роботу волоконного лазера. У дослідженні розсіювання тепла волокна в основному здійснюється шляхом плоскої обмотки та циліндричної обмотки з використанням металевих радіаторів з вигравіруваними канавками типу U або V, а контактний проміжок між волокном і канавками заповнений теплопровідним силіконом мастило (теплопровідність зазвичай перевищує 2 Вт/мК) для відведення тепла за допомогою водяного охолодження, і його структура показана на рис. 7.
З розвитком технології управління теплом високої потужності волоконного лазера, накачування напівпровідниками, оптичної фільтрації волокна та оболонки та інших ключових технологій тепловий ефект як одне з вузьких місць у підвищенні потужності буде добре контрольовано, а потужність волоконного лазера буде продовжувати вдосконалюватися. У той же час, ефективна технологія управління температурою також може сприяти розвитку інтегрованої технології упаковки волоконного лазера, щоб потужний волоконний лазер можна було застосовувати в більш широкому діапазоні середовищ.


